Lanseringspris — bara i dag

📄 Digital bok i PDF · läs i mobilen eller skriv ut den

CNC-bearbetning i bilder: läs ett svarv- eller fräsprogram rad för rad Ett ämne på varje sida

Nollpunkter, offset, G-koder, bågar med I och J, skärdata och första detaljen. Varje ämne har sin sida: först teckningen, sedan det du behöver komma ihåg. Där Fanuc, Siemens och Heidenhain skiljer sig står det på sidan. 65 illustrerade sidor.

JAG VILL HA BOKEN + 2 BONUSBÖCKER

🔒 Säker betalning · PDF via e-post · 30 dagars garanti

Varje ämne har sin egen sidaKoden, nollpunkten och uträkningen ritade, med förklaringen bredvid
65 illustrerade sidor9 delar, från maskinens axlar till checklistan före cycle start
Aktuella källorISO 6983-1, ISO 841 och Arbetsmiljöverkets AFS 2023:11
PDF via e-postFormat

Titta in i boken

Varje sida har en stor teckning och en ruta med koderna, måtten och stegen du behöver kunna:

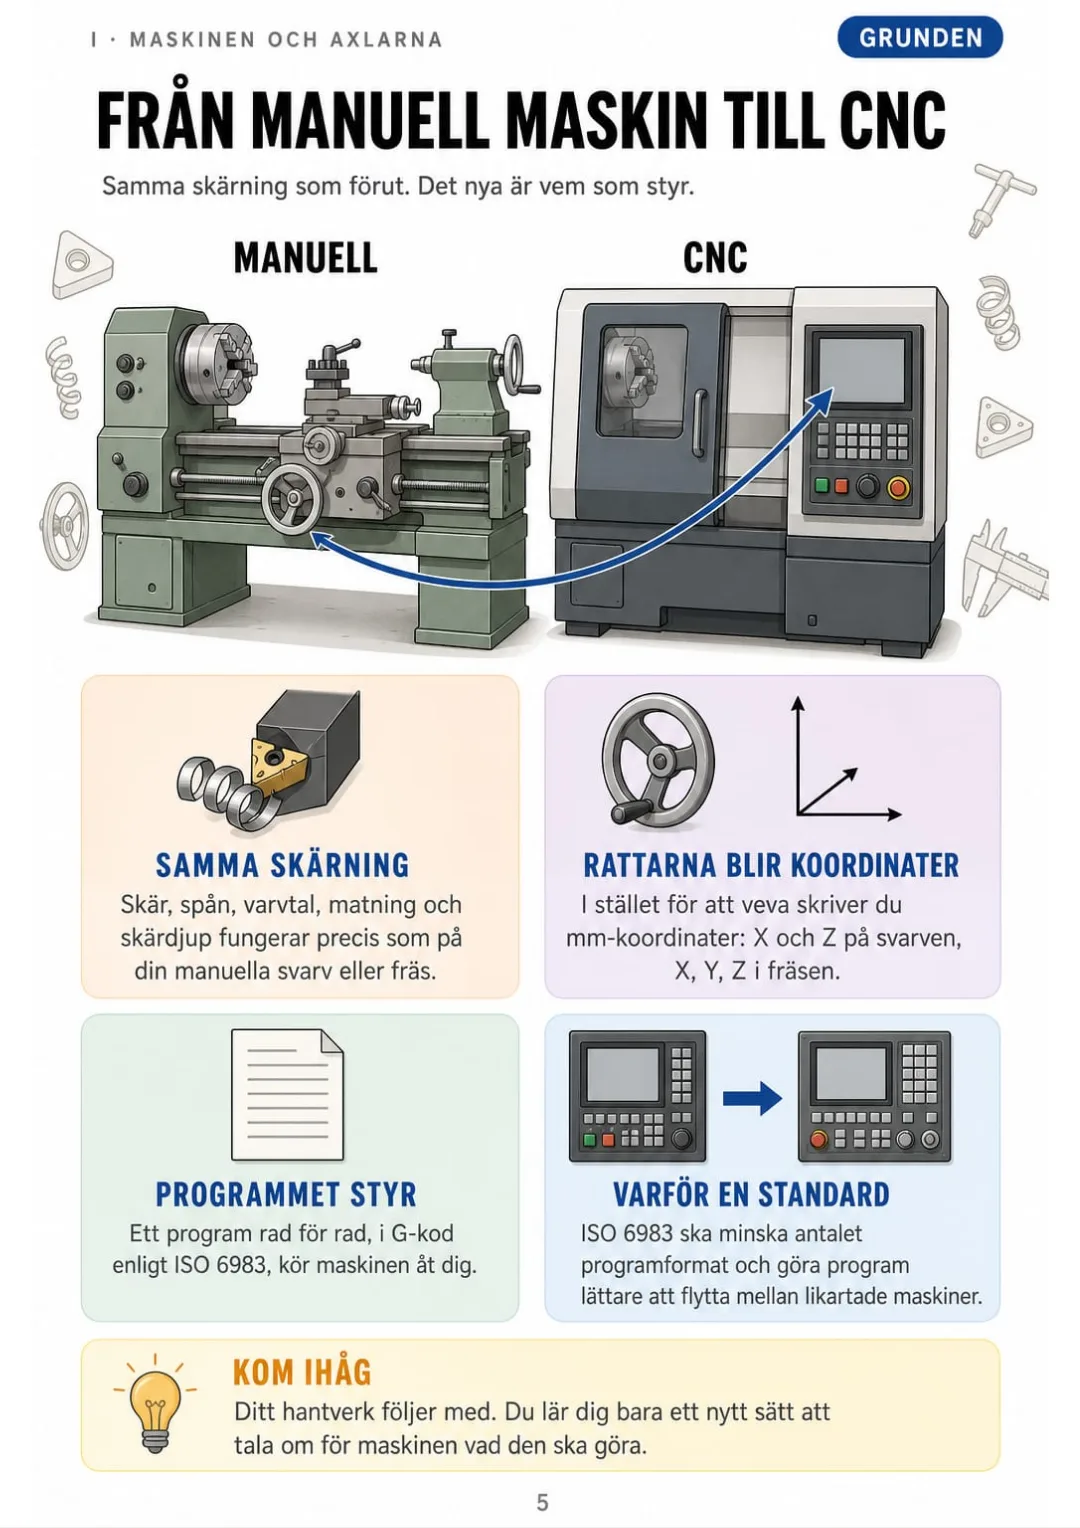
Manuell svarv bredvid CNC-svarv: samma delar, rattarna blir koordinater i G-kod (ISO 6983).
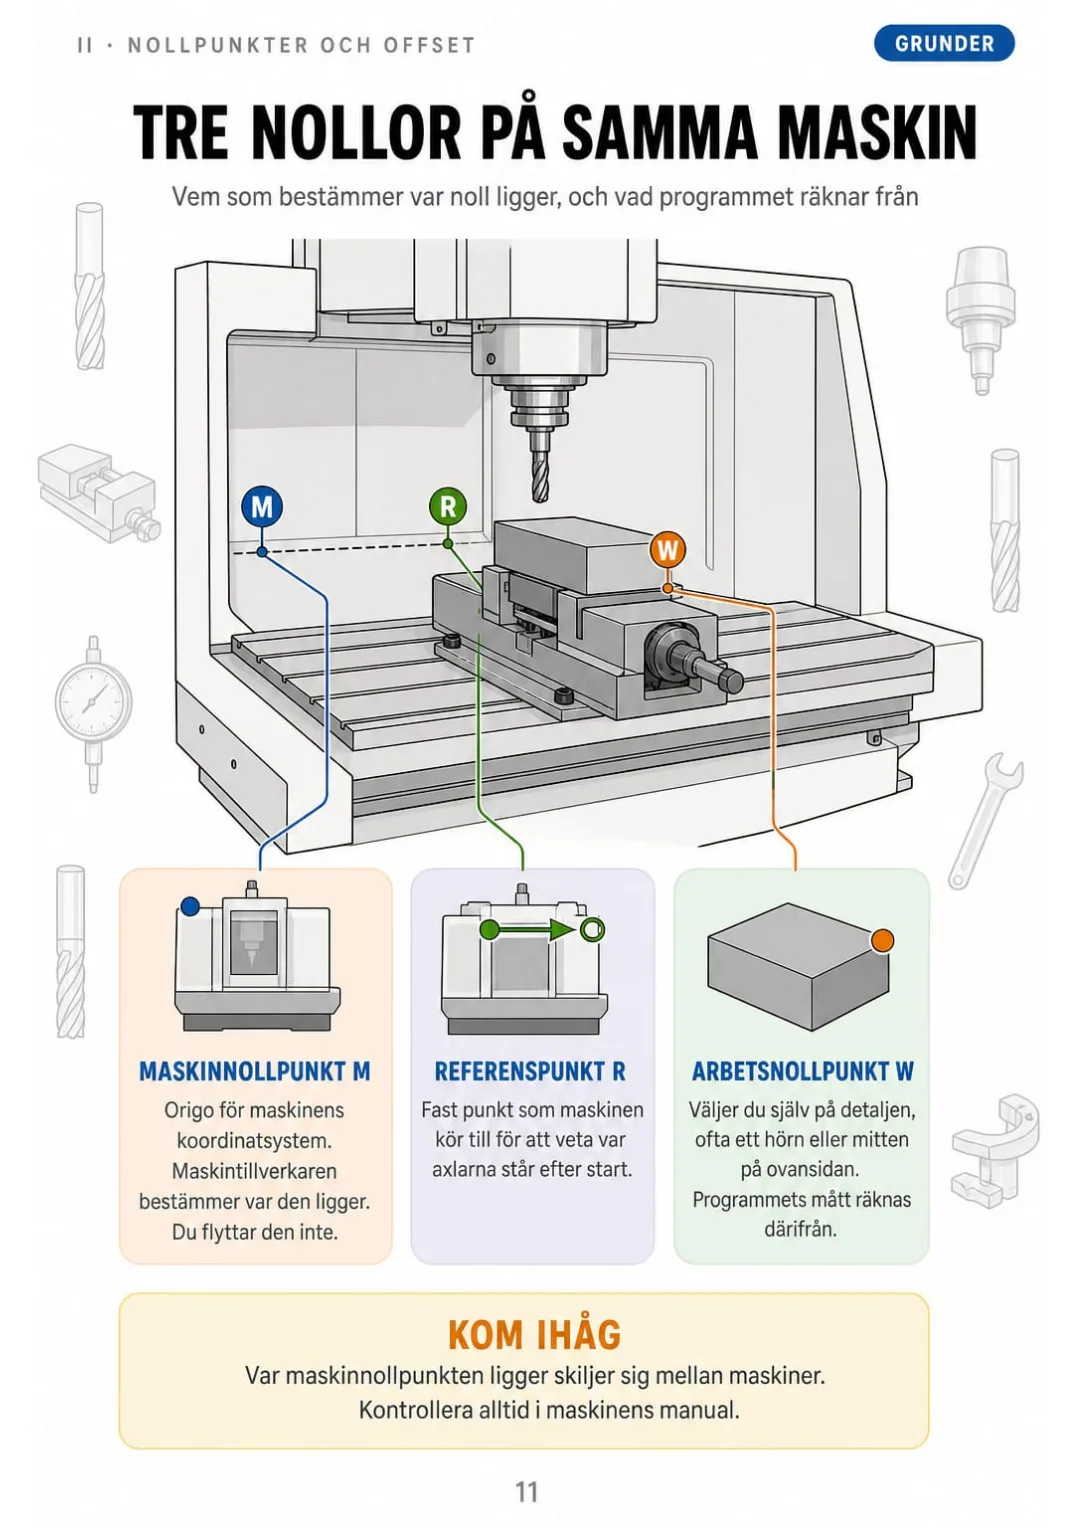
M är maskinens, R är referensen, W väljer du själv på detaljen.
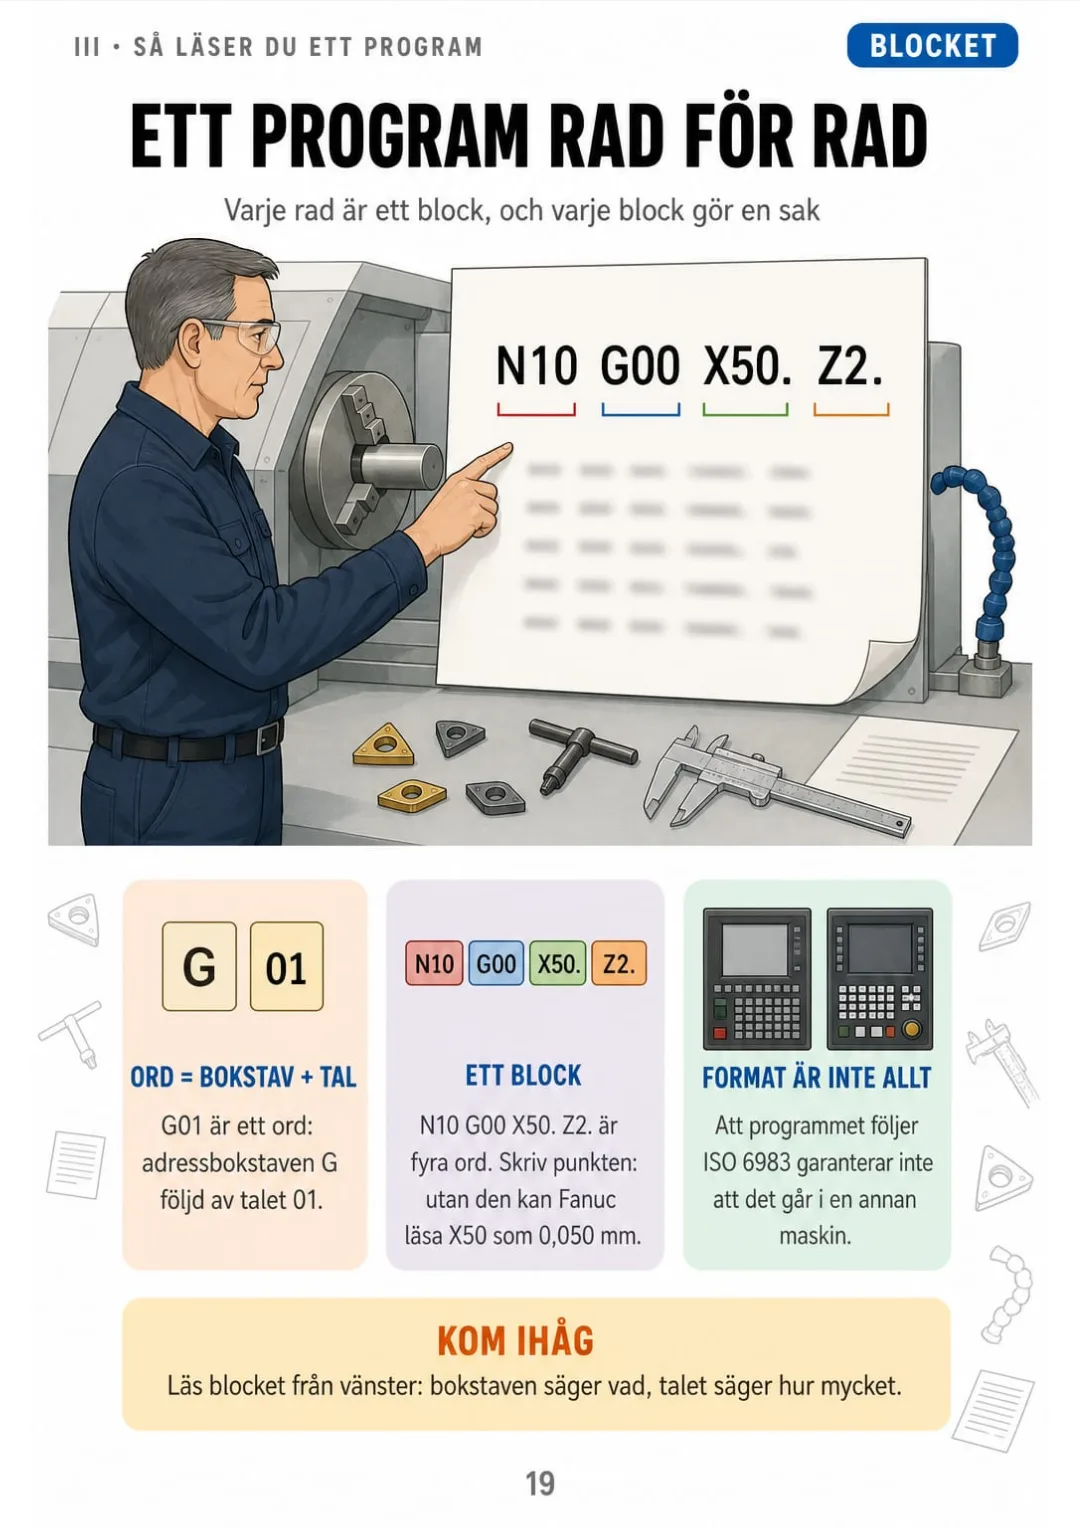
Ett block = ord efter ord: N10 G00 X50. Z2. (ISO 6983-1)
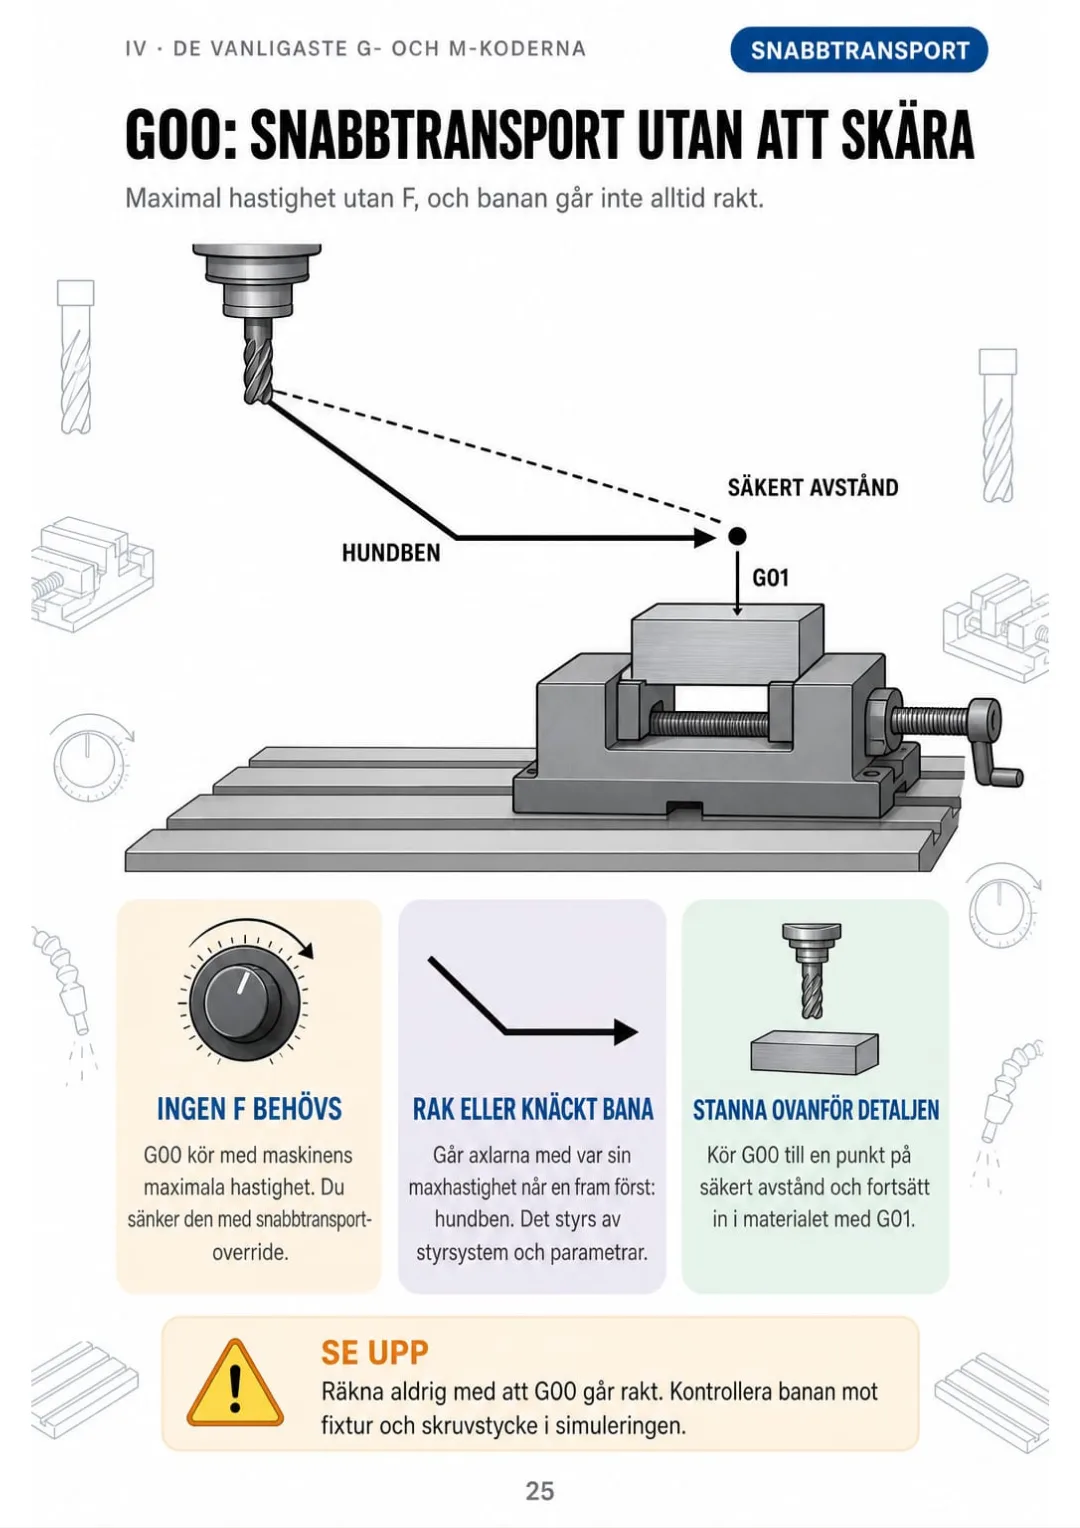
G00: maxhastighet, ingen F, och banan kan bli ett hundben beroende på styrsystem.
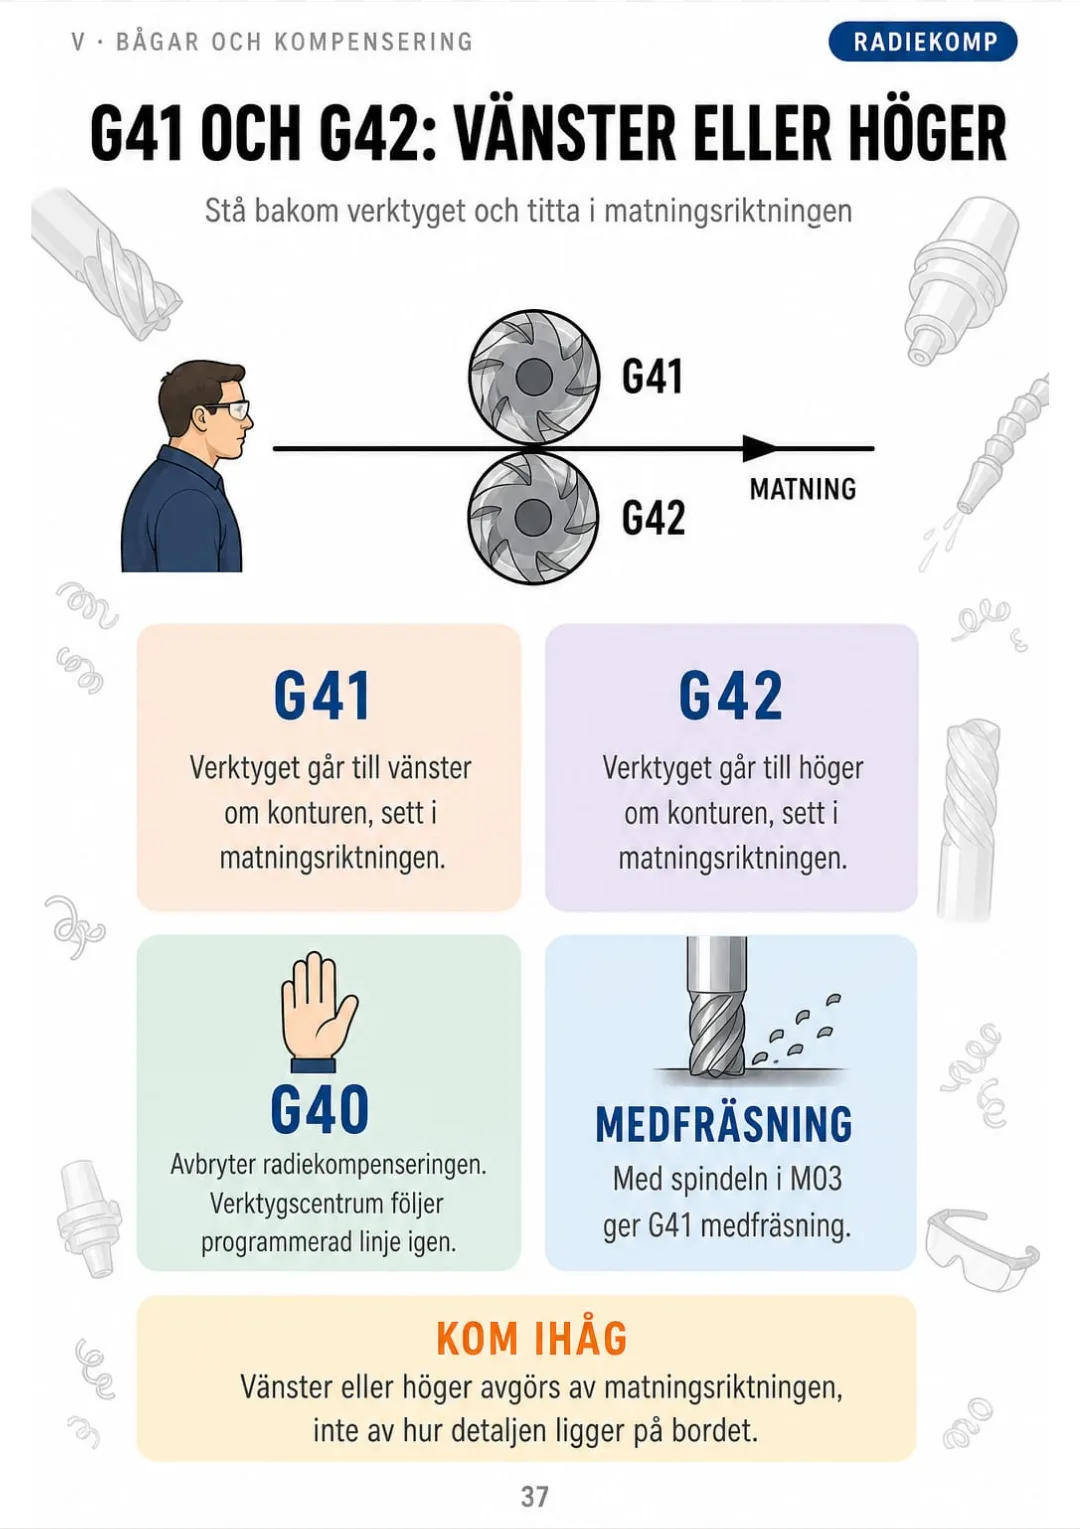
G41 vänster, G42 höger om konturen, sett i matningsriktningen; G40 avbryter
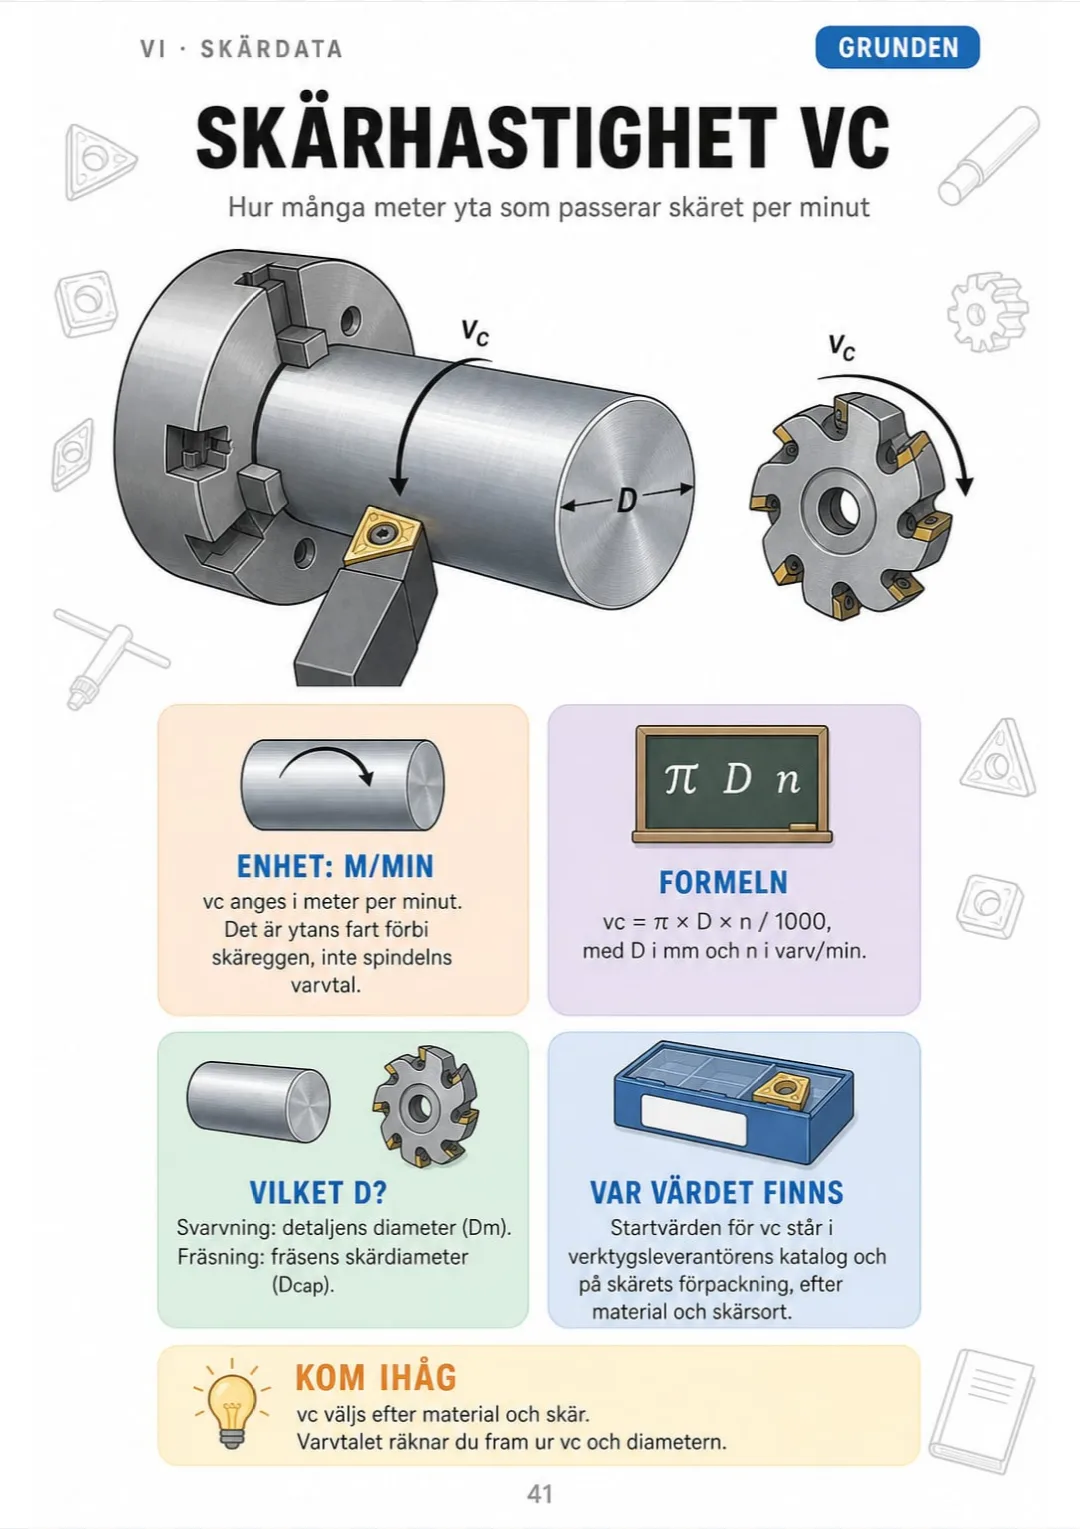
vc = π × D × n / 1000 – ytans fart i m/min
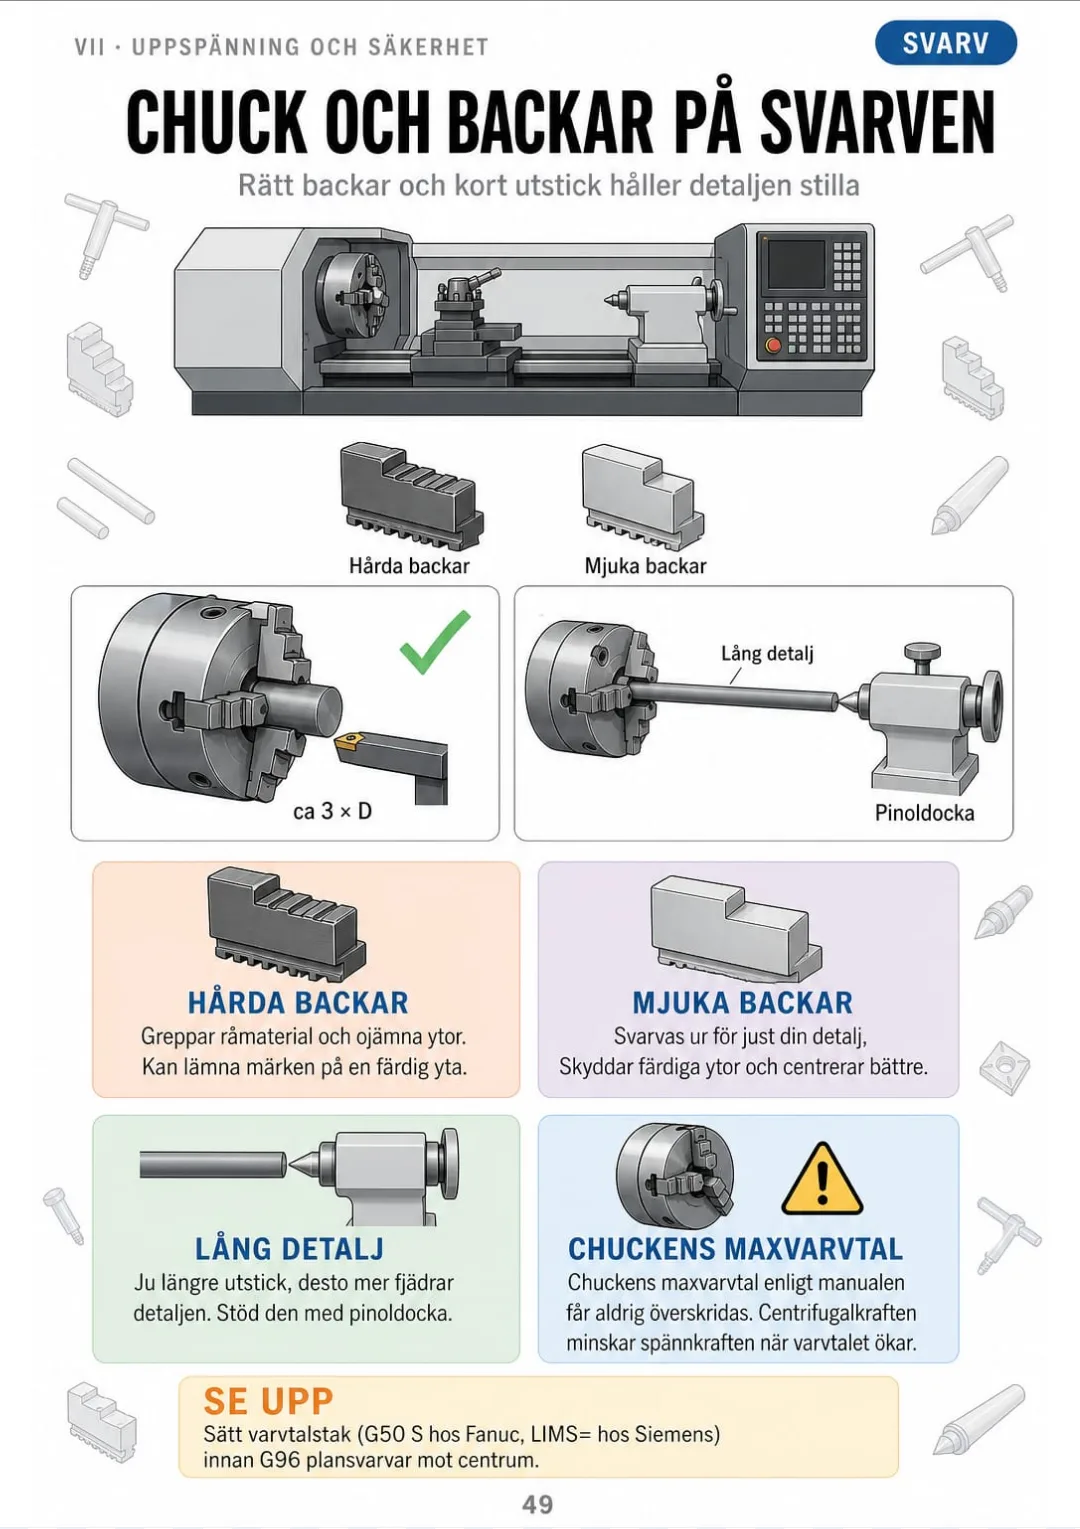
Hårda och mjuka backar, rätt och fel utstick, och chuckens maxvarvtal enligt manualen.
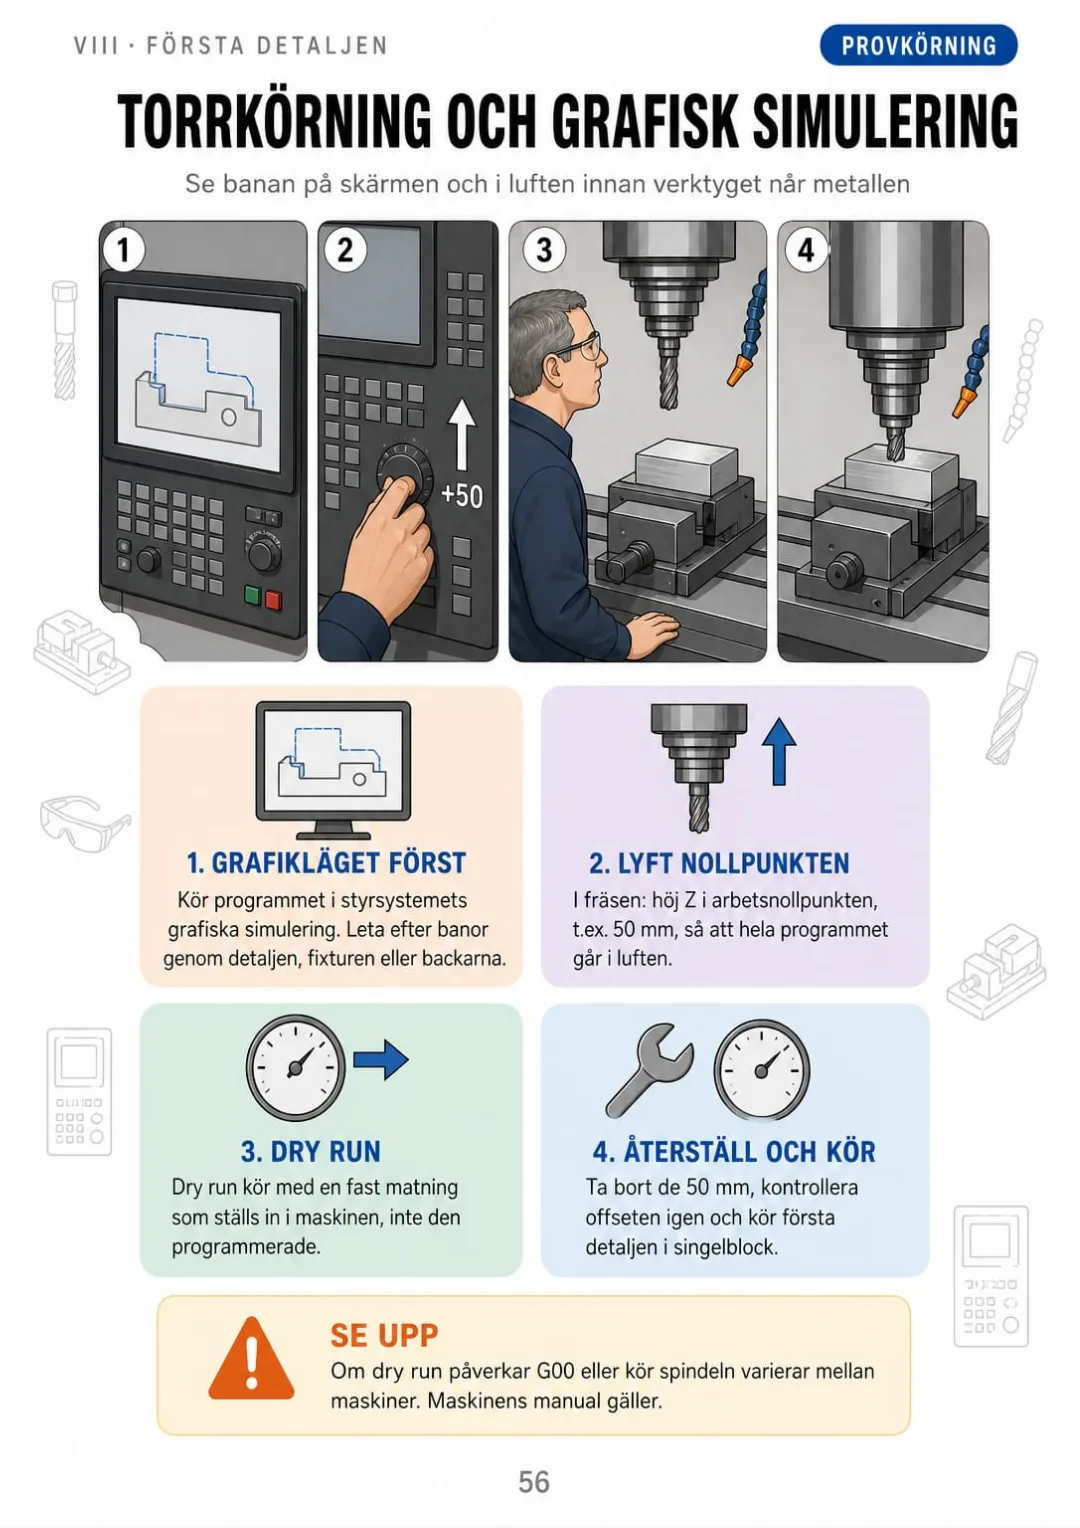
Grafik, Z +50 mm i luften, dry run – och återställ offseten innan du skär.

Svep för att se fler →

Det här är riktiga sidor ur boken. Innehållet är komplett: 9 delar och 61 ämnen.

Problemet är inte du. Det är hur det förklarades.

Du står vid panelen och instruktören pekar på skärmen. Där står N10 G00 X50. Z2. – och han väntar på att du ska säga vad maskinen gör nu.

I kompendiet förklaras det i stycke efter stycke: adressord, block, modala och icke-modala funktioner. Du har läst det. Men när raden står framför dig hänger orden inte ihop.

Ett block = ord efter ord: N10 G00 X50. Z2. (ISO 6983-1)

I boken är samma rad en egen sida. Blocket är uppdelat ord för ord: N är radnumret, G00 är snabbtransport, X50. och Z2. är dit verktyget går. Under varje ord ser du vad verktyget gör.

Samma sak med resten: tre nollor på samma maskin, G00 och G01, I och J till bågens centrum, G41 och G42, varvtal och matning. Varje ämne har sin sida.

Nästa gång programmet står på skärmen läser du det rad för rad. Du vet vad som händer innan du trycker på cycle start – utan att bläddra tillbaka i kompendiet.

JÄMFÖR SJÄLV

Samma ämne, två sätt att lära sig det

I STÄLLET FÖR DET HÄR
  • Kompendiet: rad efter rad med text
  • Nollpunkter och offset förklarade bara med ord
  • Du står vid maskinen med frågor
Maskinnollpunkten (M) utgör en av tillverkaren fastställd punkt i maskinens koordinatsystem, vilken inte kan förändras av operatören och som utgör utgångspunkt för samtliga maskinkoordinater. Referenspunkten (R) är en av tillverkaren definierad punkt inom arbetsområdet, vars läge i förhållande till maskinnollpunkten är känt och som ansätts vid referenskörning för kalibrering av mätsystemet. Arbetsnollpunkten (W) fastställs av programmeraren eller operatören på arbetsstycket och förskjuts i förhållande till maskinnollpunkten genom nollpunktsförskjutning, vanligen G54–G59, varvid samtliga programkoordinater relateras till denna punkt.
VÄLJ DET HÄR
  • De tre nollorna i en teckning
  • Koderna och måtten i en ruta
  • Du ser det och förstår det
M är maskinens, R är referensen, W väljer du själv på detaljen.
INNEHÅLL

Se innehållet: 9 delar och 61 ämnen

Maskinen och axlarna, nollpunkter och offset, att läsa ett program, de vanligaste G- och M-koderna, bågar och radiekompensering, skärdata med uträkningar, uppspänning och säkerhet, första detaljen och mätning, och repetition med checklistor: 65 sidor, alla illustrerade

IMaskinen och axlarna · s. 5-10
  1. Från manuell maskin till CNC: samma skärning, ny styrning
  2. Högerhandsregeln: X, Y och Z på en sekund
  3. Axlarna i en CNC-svarv
  4. Axlarna i en vertikal fräs
  5. Rotationsaxlar A, B och C
  6. Manöverpanelen: knapparna du använder varje dag
IINollpunkter och offset · s. 11-18
  1. Maskinnollpunkt, referenspunkt och arbetsnollpunkt
  2. Referenskörning efter start
  3. G54 till G59: var detaljen ligger
  4. Nollpunkt på svarven: planytan
  5. Nollpunkt i fräsen: kantavkännare och mätprob
  6. Verktygslängd i fräsen: G43 H
  7. Verktygsoffset på svarven: X och Z per verktyg
  8. Slitageoffset: korrigera utan att röra geometrin
IIISå läser du ett program · s. 19-24
  1. Ett program rad för rad
  2. Bokstäverna i ett program
  3. Modala koder: de som gäller tills något annat sägs
  4. G90 och G91: absolut eller inkrementellt
  5. Säker start: säkerhetsraden
  6. Programmets slut: M30 och återgång
IVDe vanligaste G- och M-koderna · s. 25-34
  1. G00: snabbtransport
  2. G01: rak linje med matning
  3. G02 och G03: medurs och moturs
  4. Planval G17, G18, G19
  5. G20 och G21, G94 och G95
  6. M03, M04, M05: spindeln
  7. M06, M08, M09 och verktygsbyte
  8. M00, M01 och M30: stopp och slut
  9. Borrcykler G81, G83 och G80
  10. Gängning med G84: matning = stigning × varvtal
VBågar och radiekompensering · s. 35-40
  1. I, J och K: vägen till bågens centrum
  2. Bågar med R i stället för I och J
  3. G41 och G42: vänster eller höger om konturen
  4. Kompensering in och ut: G40 och anstigningen
  5. Nosradie på svarven
  6. Skärposition och nosradie i offsettabellen
VISkärdata med uträkningar · s. 41-48
  1. Skärhastighet vc: vad den betyder
  2. Varvtal: n = vc × 1000 / (π × D)
  3. Matning vid svarvning: fn i mm/varv
  4. Matning vid fräsning: vf = fz × z × n
  5. G96 och G50: konstant skärhastighet med tak
  6. Materialgrupper P, M, K, N, S, H
  7. Skärdjup ap och avverkning
  8. Ytjämnhet ur matning och nosradie
VIIUppspänning, verktyg och säkerhet · s. 49-55
  1. Chuck och backar på svarven
  2. Uppspänning i fräsen: skruvstycke och fixtur
  3. Verktygshållare och utstick
  4. Spån och kylvätska
  5. Säker drift enligt Arbetsmiljöverket
  6. Nödstopp, feed hold och override
  7. Fanuc, Siemens och Heidenhain: var de skiljer sig
VIIIFörsta detaljen och mätning · s. 56-61
  1. Torrkörning och grafisk simulering
  2. Singelblock och låg snabbtransport
  3. Skjutmått och mikrometer
  4. Mäta och korrigera första detaljen
  5. Toleranser på ritningen
  6. Ytjämnhet Ra och hur den kontrolleras
IXRepetition och checklistor · s. 62-65
  1. Checklista före cycle start
  2. Vanliga misstag som ger kollision
  3. Skärdata på en sida
  4. Koderna på en sida

En sida, ett ämne, allt klart

Tänk så här:

Första detaljen ligger på mätbordet. Diametern är 0,04 mm för stor, och chefen frågar vad du tänker ändra.

Du slår upp sidan om slitageoffset. Där är verktyget ritat bredvid offsettabellen: du ser vilket värde du ändrar och åt vilket håll, utan att röra geometrin.

G41 vänster, G42 höger om konturen, sett i matningsriktningen; G40 avbryter

Samma sak med G54, G02 och G03 med I och J, G41 och G42, varvtal och matning: varje ämne har sin egen sida.

CNC-bearbetning i bilder är 9 delar och 61 ämnen, alla ritade, och sist checklistan före cycle start och koderna och skärdata på en sida var.

Det du ser ritat behöver du inte plugga in utantill.

Det här hittar du i ”CNC-bearbetning i bilder”:

Is. 5-10

Maskinen och axlarna

Från manuell maskin till CNC, högerhandsregeln, axlarna i svarv och fräs, rotationsaxlarna A, B och C och knapparna på panelen.

IIs. 11-18

Nollpunkter och offset

Du vet vilken nolla du ställer och var: maskinnollpunkt, referenspunkt och arbetsnollpunkt, referenskörning, G54 till G59, nollpunkt på svarv och fräs, verktygslängd med G43 H och slitageoffset.

IIIs. 19-24

Så läser du ett program

Ett program rad för rad, bokstäverna, modala koder, G90 och G91, säkerhetsraden och programslutet med M30.

IVs. 25-34

De vanligaste G- och M-koderna

G00, G01, G02 och G03, planval, tum och mm, spindeln, kylvätska och verktygsbyte, stopp, borrcykler och gängning med G84.

Vs. 35-40

Bågar och radiekompensering

Du räknar ut en båge utan att gissa: I, J och K, bågar med R, G41 och G42, in- och utkörning med G40, nosradie och skärposition i offsettabellen.

VIs. 41-48

Skärdata med uträkningar

Skärhastighet vc, varvtal, matning vid svarvning och fräsning, G96 med G50, materialgrupperna, skärdjup och ytjämnhet.

VIIs. 49-55

Uppspänning, verktyg och säkerhet

Chuck och backar, skruvstycke och fixtur, verktygshållare och utstick, spån och kylvätska, säker drift enligt Arbetsmiljöverket, nödstopp och var styrsystemen skiljer sig.

VIIIs. 56-61

Första detaljen och mätning

Du kör första detaljen och vet vad du ändrar om måttet inte stämmer: torrkörning och simulering, singelblock, skjutmått och mikrometer, korrigering av första detaljen, toleranser och Ra.

IXs. 62-65

Repetition och checklistor

Checklista före cycle start, misstag som ger kollision, skärdata på en sida och koderna på en sida.

I slutet av boken: Checklista före cycle start, vanliga kollisionsmisstag och koderna och skärdata på en sida var.
Dessutom: 2 gratisböcker

Övningsboken: CNC-uppgifter med facit

BONUS 1: ”Övningsboken: CNC-uppgifter med facit”

Värde separat: 17,90 US$

Räkna varvtal och matning, sätt ut koordinater och skriv korta program själv – med facit och uträkning steg för steg.

De vanligaste CNC-misstagen – före och efter

BONUS 2: ”De vanligaste CNC-misstagen – före och efter”

Värde separat: 14,90 US$

Fel offset, fel nollpunkt, G00 rakt mot detaljen: varje misstag ritat bredvid hur det ska se ut, så att du känner igen det innan det smäller.

CNC-bearbetning i bilder plus 2 gratisböcker

  • CNC-bearbetning i bilder: 65 illustrerade sidor63 US$
  • BONUS 1: Övningsboken: CNC-uppgifter med facit17,90 US$
  • BONUS 2: De vanligaste CNC-misstagen – före och efter14,90 US$
  • PDF i hög upplösning för utskriftIngår
Totalt värde 95,80 US$
DITT PRIS:
27 US$
DU SPARAR 68,80 US$
JA, JAG VILL HA DEN FÖR 27 US$

📄 Det är en digital bok i PDF: den kommer via e-post, inget skickas i pappersform.

Säkert köpKrypterad betalning30 dagars garanti

PDF via e-post: Vi skickar ”CNC-bearbetning i bilder” som PDF till din e-post, och dessutom båda gratisböckerna. Du betalar en gång: inga delbetalningar eller extra avgifter.

Vem boken är för

Du läser CNC på yrkesvux

Du läser CNC på yrkesvux

Varje kod och varje nollpunkt har sin sida, från axlarna till första detaljen. Du repeterar på kvällen och hittar direkt sidan om det du missade.

Ditt barn har CNC-prov på industritekniska programmet

Ditt barn har CNC-prov på industritekniska programmet

Du behöver inte kunna CNC själv. Varje kod är förklarad med en teckning, och Övningsboken har uppgifter i varvtal, matning och korta program med facit steg för steg.

Du har gått från manuell svarv till CNC

Du har gått från manuell svarv till CNC

Du kan redan skärningen. Boken visar det som är nytt: koordinaterna, offseten och programmet. Skriv ut den och ha den bredvid maskinen.

Allt du får i dag

95,80 US$27 US$
JA, JAG VILL HA DEN FÖR 27 US$

📄 Det är en digital bok i PDF: den kommer via e-post, inget skickas i pappersform.

30DAGARS
GARANTI

30 dagars garanti

Prova ”CNC-bearbetning i bilder” med gratisböckerna: du har 30 dagar på dig.

Vi betalar tillbaka allt om filen inte går att öppna, om boken inte är den du ser här, om du debiterats två gånger eller om mejlet inte kommer fram. Skriv bara till oss.

Du betalar bara en gång. Ingen prenumeration.

Vanliga frågor

Är den för mig om jag har svarvat eller fräst manuellt i många år?

Ja. Boken förutsätter inte att du är nybörjare på att skära. Den börjar där din erfarenhet slutar: koordinaterna, nollpunkterna, offseten och programmet.

Fungerar den om vi har ett annat styrsystem på verkstaden?

Ja, för grunderna. Koderna följer ISO 6983-1 och axlarna ISO 841, som Fanuc, Siemens och Heidenhain bygger på. Där styrsystemen skiljer sig står det på sidan, och del 7 samlar skillnaderna. Säkerheten följer Arbetsmiljöverkets AFS 2023:11. Din maskins manual gäller alltid.

Är det officiellt material?

Nej. Det är illustrerat studiematerial, inte material från Skolverket, Arbetsförmedlingen eller någon maskintillverkare. Boken ger inget certifikat, intyg eller betyg: den hjälper dig förstå och repetera.

Ersätter den kursen eller utbildningen?

Nej. Den ersätter inte utbildningen, instruktionen vid maskinen eller den som ansvarar för verkstaden. Den hjälper dig förstå och repetera.

Är övningsuppgifterna samma som på provet?

Nej. Uppgifterna är skrivna för den här boken och är inte officiella provfrågor.

När och hur får jag den?

Boken och de två gåvorna kommer som PDF via e-post, till adressen du anger när du betalar.

Måste jag betala varje månad?

Nej. Du betalar en gång, och PDF:erna är dina.

Kan jag ha den på papper?

Ja. Skriv ut den hemma eller på jobbet och ha den bredvid maskinen. Texten är stor och lätt att läsa.

Hur fungerar återbetalningen?

30 dagars garanti: om en fil inte går att öppna, om innehållet inte är det som produktsidan beskriver, om du har debiterats två gånger eller om mejlet aldrig kom fram, skriv till oss så återbetalar vi hela beloppet.

Hur fungerar återbetalningen?

Du har 30 dagar. Vi betalar tillbaka allt om filen inte går att öppna, om boken inte är den du ser på den här sidan, om du debiterats två gånger eller om mejlet inte kommer fram: skriv bara till oss.

Innan du stänger sidan

Du läser inte samma stycke tre gånger utan att det fastnar.

G54, I och J och offseten ser du ritade – klart.

Du kommer till maskinen och vet var allt finns.

Med bilder lär man sig snabbare.

Boken finns här nedanför.

Engångsbetalning: 27 US$ · Garanti: 30 dagar · PDF via e-post

JA, JAG VILL HA DEN FÖR 27 US$

📄 Det är en digital bok i PDF: den kommer via e-post, inget skickas i pappersform.